Pourquoi le calibrage n’est pas un détail technique mais un levier de performance
Dans la tête de beaucoup de responsables d’atelier, le calibrage évoque une corvée administrative, une case à cocher avant l’audit. C’est une erreur. Une qualité produit calibrée, c’est d’abord une promesse tenue à chaque pièce, à chaque lot. Sur le terrain, des équipes passent des heures à recalibrer des machines mal réglées, à trier des pièces qui auraient dû être conformes dès la sortie. Ce n’est pas un détail technique : c’est un levier de performance direct, qui réduit les rebuts, les litiges et le stress.
Le piège du vocabulaire : calibrage, calibration, étalonnage, ne les mélangez plus
Premier réflexe à avoir : clarifier les mots. Le calibrage, dans l’industrie, désigne le réglage d’un instrument ou d’une machine pour qu’elle produise dans une tolérance donnée. La calibration renvoie à la vérification de la justesse d’un appareil par rapport à une référence. L’étalonnage, enfin, mesure l’écart entre la valeur affichée et la valeur réelle, sans forcément corriger.
Concrètement, la qualité produit calibrée repose sur un système complet : l’instrument est étalonné régulièrement, la machine est calibrée pour produire dans les tolérances, et chaque intervention est tracée. Si vous mélangez les termes, vous mélangez les actions. Et ça, c’est le début des ennuis.
Une erreur de tolérance détruit la confiance client
Prenons un exemple concret. Un sous-traitant mécanique fournit des axes en acier avec une tolérance de ± 0,02 mm. Il reçoit une commande urgente, bâcle un contrôle, expédie. Résultat : le client assemble et constate un jeu anormal. Retour de lot, arrêt de sa chaîne, note de crédit, et surtout une relation abîmée.
Des ateliers perdent 15 % de productivité à cause de pièces recalées en fin de ligne, alors qu’un simple contrôle dimensionnel en cours de fabrication aurait suffi. La qualité produit calibrée n’est pas un luxe : c’est une variable de survie opérationnelle. Un défaut de calibrage coûte toujours plus cher que l’investissement dans un bon étalon.
Construire un process qualité calibré sans se ruiner
Bonne nouvelle : vous n’avez pas besoin d’un laboratoire métrologique de pointe pour garantir des mesures fiables. Mais vous avez besoin de rigueur. Voici comment structurer votre approche, avec un budget raisonnable.
Les 3 outils indispensables à avoir dans l’atelier
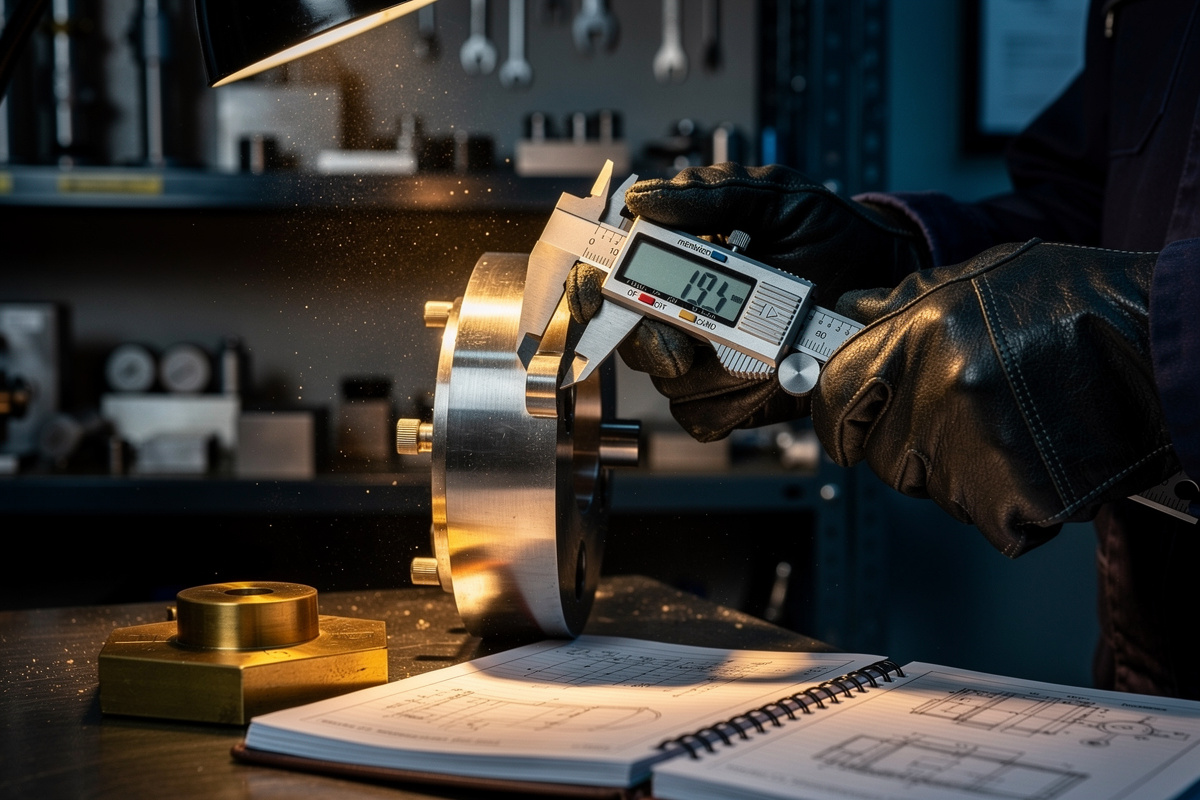
- Un pied à coulisse numérique de qualité professionnelle : pas le premier prix du catalogue, mais un modèle avec une résolution de 0,01 mm et une certification d’étalonnage d’origine. C’est votre premier rempart contre les défauts dimensionnels.
- Un comparateur ou un micromètre adapté à vos tolérances : pour les pièces à forte valeur ajoutée, ne vous contentez pas d’un seul outil. Ayez le bon instrument pour chaque type de mesure.
- Un étalon de référence, tracé et certifié : c’est lui qui permet de vérifier la justesse de vos instruments. Sans lui, vous naviguez à vue.
Le choix se fait en fonction de votre activité. En mécanique, la rigidité et la répétabilité sont clés. En agroalimentaire, la précision des capteurs de poids ou de tri dimensionnel passe par un contrôle régulier avec des masses étalons certifiées. Cherchez le matériel qui correspond à vos tolérances et à votre flux, pas le plus cher.
L’erreur fatale : un étalon jamais recalibré
On achète un joli pied à coulisse, on le pose sur l’établi, et on s’en sert pendant deux ans sans jamais vérifier sa justesse. Pire, on utilise un « étalon maison », une pièce usinée une fois et jamais contrôlée depuis. C’est la recette du désastre.
Un étalon, même de bonne qualité, dérive. Les chocs, la température, l’usure modifient ses caractéristiques. Si vous ne le faites pas recalibrer par un laboratoire accrédité au moins une fois par an, vous n’avez plus aucune référence fiable et tout votre système de contrôle s’écroule.
Définissez une périodicité d’étalonnage en fonction de la fréquence d’utilisation et de l’importance des pièces contrôlées. Une fois par an minimum, parfois tous les six mois pour les instruments très sollicités. Et notez tout : la traçabilité est votre bouclier en cas de litige.
Réglementation et conformité : transformer la paperasse en avantage commercial
Personne n’aime remplir des fiches de suivi. Mais une traçabilité bien tenue est un argument commercial massue. Quand vous prouvez à un client que vos instruments sont étalonnés et vos procédures conformes, vous ne vendez plus seulement des pièces : vous vendez de la sérénité.
Normes ISO et traçabilité : l’exigence de référence qui vous protège
Les exigences réglementaires, notamment celles de la norme ISO 9001, imposent une maîtrise des équipements de surveillance et de mesure. Cela signifie : identifier les instruments, définir des intervalles de vérification, et conserver les enregistrements. Ce n’est pas de la bureaucratie gratuite, c’est une sauvegarde. Un système de management de la qualité solide permet de détecter une dérive avant qu’elle ne produise des rebuts.
Vous devez disposer d’un registre des instruments, de fiches de vie pour chacun, et d’une procédure écrite pour la gestion des non-conformités. Si un instrument est trouvé hors limites, vous devez être capable de tracer les pièces contrôlées avec cet instrument.
Point crucial : ne réglez pas un instrument sans le re-étalonner ensuite. C’est une erreur courante qui fausse tous les résultats. Si vous modifiez un zéro, vérifiez ensuite la justesse sur toute la plage de mesure.
Le calibrage sectoriel : fruits et légumes vs précision mécanique
Le terme « calibrage » prend des sens très différents selon les métiers. En mécanique de précision, on parle de tolérances en microns, de diamètres et de rugosité. Dans l’agroalimentaire, le calibrage désigne le classement des fruits et légumes par taille ou par poids. Un produit calibré répond à des critères précis de dimension ou de masse, ce qui permet d’assurer une présentation homogène et conforme aux attentes des clients.
Ne cherchez pas à appliquer une méthode unique. La qualité produit calibrée s’adapte à votre univers. Voici un comparatif pour clarifier :
| Domaine | Objet du calibrage | Critères typiques | Outils associés |
|---|---|---|---|
| Mécanique | Pièces usinées | Diamètre, longueur, tolérance dimensionnelle | Pied à coulisse, micromètre, comparateur |
| Agroalimentaire | Fruits et légumes, calibres | Poids, taille, classe de calibre | Banc de tri, balance étalonnée, gabarit |
| Électronique | Composants, circuits | Tension, résistance, fréquence | Multimètre, oscilloscope, étalon électrique |
Ce tableau montre qu’il n’y a pas une seule vérité. L’important est de définir vos propres critères de conformité et de les faire vivre.
Déployer une culture du calibrage : checklist pour une mesure fiable
Vous voulez passer à l’action ? Voici une checklist praticienne, pensée pour les ateliers et les lignes de production. Elle vous évitera les erreurs les plus courantes et vous aidera à structurer une démarche de progrès continue.
Former les équipes et fiabiliser la mesure
Le meilleur instrument du monde ne vaut rien si l’opérateur ne sait pas l’utiliser. La formation est l’étape la plus rentable. Un opérateur formé à la lecture d’un pied à coulisse, au bon positionnement d’une pièce, ou à la vérification d’une masse étalon, réduit considérablement les erreurs de mesure.
Intégrez la mesure dans la routine : pas de lancement de série sans contrôle en début de poste, et un point de contrôle intermédiaire. Un défaut détecté après coup coûte dix fois plus cher que s’il est détecté en amont. Ce principe simple devrait guider toutes vos actions.
Audit réussi : comment prouver la conformité sans stress
L’audit n’est pas un examen surprise, c’est une vérification de ce que vous faites déjà. Si vous avez appliqué la checklist suivante, vous pouvez aborder l’audit l’esprit léger :
- Chaque instrument est identifié avec une étiquette mentionnant sa date d’étalonnage et sa prochaine échéance.
- Les certificats d’étalonnage sont rangés dans un classeur ou un logiciel dédié.
- Un registre des instruments est à jour, avec les affectations et les mouvements.
- Les procédures de contrôle sont affichées près des postes de travail.
- Les non-conformités sont documentées avec les actions correctives.
Prévoyez un temps pour la revue de direction : c’est là que vous identifiez les axes d’amélioration, les instruments à remplacer, et les formations nécessaires. Un système qui n’évolue pas est un système qui régresse.
Vous avez maintenant les clés pour faire de la qualité produit calibrée un véritable avantage concurrentiel, et non une contrainte. Commencez petit, mais commencez bien. Votre marge, vos clients et vos équipes vous diront merci.